logo
Weitere Produkte
EINFüHRUNG DES UNTERNEHMENS

Hebei KN Wire Mesh Co., Ltd.

Hebei KN Wire Mesh Co., Ltd, wurde im Jahr 2013 gegründet, ist ein professioneller Hersteller, der sich mit der Forschung, Entwicklung, Produktion, Verkauf und Service von Verteidigungsbarriere, geschweißte Gabion Box,Welle Gabion Korb Wir sind in der Stadt Hengshui im Bezirk Anping mit bequemen Transportmöglichkeiten, mit strenger Qualitätskontrolle und aufmerksamem Kundenservice.Unsere erfahrenen Mitarbeiter sind immer bereit, Ihre Anforderungen zu besprechen und die vollständige Kundenzufried...
Firmennachrichten
Jüngste Unternehmensnachrichten über Abwehrbarrierenherstellung und Feldanwendungen: Ein tiefgreifender Einblick von einem Industrieveteranen
2026/10/10
Herstellung von Verteidigungsbarrieren und Feldanwendung: Ein tiefer Einblick von einem Branchenveteranen Eine Verteidigungsbarriere ist eine modulare, schnell einsetzbare Schutzstruktur, deren Kernwert darin besteht, technische Materialwissenschaften in quantifizierbare Überlebenswahrscheinlichkeiten umzusetzen. Ganz gleich, ob sie zum Perimeterschutz an Militärstützpunkten, zur Notfalleindämmung von Überschwemmungen in Überschwemmungsgebieten oder zum Schutz vor Fahrzeugaufprall an kritischen Infrastrukturen eingesetzt werden – die Leistung einer Verteidigungsbarriere hängt letztlich von drei Variablen ab:ob Materialstandards strikt eingehalten werden, ob Schweißprozesse wiederholter Handhabung standhalten und ob das Beschichtungssystem zur Einsatzumgebung passt. Dieser Artikel beginnt mit Produktionsliniendetails und arbeitet sich durch Installationsspezifikationen und Wartungsanforderungen, um einen umsetzbaren Referenzrahmen für Beschaffungsentscheidungsträger und Außendiensttechniker bereitzustellen. I. Materialbasis von Verteidigungsbarrieren: Vom Walzdraht bis zur Maschenplatte Um die Lebensdauergrenzen einer Verteidigungsbarriere zu verstehen, muss man mit der chemischen Zusammensetzung des Stahls beginnen. Typischerweise werden in der Branche die Maschenplatten der gängigen Verteidigungsbarrieren verwendetQ235 Walzdraht aus kohlenstoffarmem Stahlals Grundmaterial. Diese Wahl ist kein Zufall. Q235 hat eine Zugfestigkeit zwischen 375 und 500 MPa und eine Dehnung von ca. 26 %, wodurch eine ausreichende Plastizität erhalten bleibt und gleichzeitig strukturelle Festigkeit gewährleistet wird – entscheidend für Anwendungen, die eine Verfüllung vor Ort erfordern und einer ungleichmäßigen Bodendruckverteilung standhalten müssen. Einige Produkte mit höherem Schutzniveau verwenden höherwertige Stähle. Beispielsweise erwähnt ein patentiertes DesignASTM A656 Klasse 80Platte aus niedriglegiertem Stahl mit einer Mindeststreckgrenze von 80 ksi (ca. 552 MPa), die für Verankerungssysteme und wichtige tragende Komponenten verwendet wird. Die Wahl des Drahtdurchmessers bestimmt direkt den Schutzgrad und das Eigengewicht der Barriere. Gängige Verteidigungsbarrieren verwenden Drahtdurchmesser im Bereich von3,0 mm bis 5,0 mm, wobei die gebräuchlichste Maschenweite ist76,2 mm × 76,2 mm(3 Zoll). Diese Öffnung ist ein empirisch validierter Gleichgewichtspunkt: klein genug, um Füllmaterial (Sand, Kies) zurückzuhalten, groß genug, um die Fülleffizienz vor Ort sicherzustellen. Für Szenarien, in denen eine Widerstandsfähigkeit gegen höhere Stoßbelastungen erforderlich ist, müssen gleichzeitig der Schweißabstand und der Drahtdurchmesser vergrößert werden, allerdings auf Kosten eines höheren Gerätegewichts, was die manuelle Handhabung und die Montage vor Ort erschwert. II. Drei kritische Kontrollpunkte im Produktionsprozess 2.1 Schweißen: Mehr als nur „anschweißen“ Bei den Gitterpaneelen der Verteidigungsbarriere wird Widerstandsschweißen verwendet, das gemäß ausgeführt wirdISO 14373Standards. An großen Produktionsstandorten in Anping führen automatisierte Schweißlinien in der Regel Prüfungen der Schweißscherfestigkeit mit einer Stichprobenfrequenz von durch2-3 Platten pro Charge. Diese Abtastrate mag niedrig erscheinen, aber die Logik dahinter ist: Sobald die Widerstandsschweißparameter (Strom, Druck, Energiezufuhrzeit) innerhalb einer stabilen Rohmaterialcharge eingestellt sind, ist der Schwankungsbereich der Schweißqualität kontrollierbar. Was die Prozessebene wirklich auf die Probe stellt, ist dieIntegrität der Schweißzone nach dem Verzinken. Beim Feuerverzinken beträgt die Zinkbadtemperatur ca. 450°C. Wenn die Schweißparameter nicht korrekt sind, kann die Restspannung um die Schweißnaht herum während der thermischen Zyklen Mikrorisse auslösen, und diese Risse werden zu Ausgangspunkten für Korrosion in nachfolgenden Salznebelumgebungen. Erfahrene Fabriken führen durchKantenbeschnitt und Rechtwinkligkeitskorrekturauf Gitterplatten vor dem Verzinken, Kontrolle der Toleranzen innerhalb±2mm/m. Dies dient nicht nur der reibungslosen Montage, sondern sorgt auch für eine gleichmäßige Zinkhaftung an Kanten und Ecken. 2.2 Beschichtungssystem: Die zentrale Variable, die die Lebensdauer des Einsatzes bestimmt Gewicht der Zinkbeschichtungist der wichtigste Faktor dafür, „wie lange sie hält“ für eine Verteidigungsbarriere im Außenbereich. Allgemeine Branchennormen erfordern eine Zinkbeschichtung von mindestens275 g/m², folgendASTM A90/A90ModerISO 1461Spezifikationen. Für Küstenumgebungen mit hohem Salznebel oder langfristige Eintauchszenarien muss dieser Basiswert jedoch nach oben korrigiert werden400-600 g/m². Es besteht ein ungefährer Zusammenhang zwischen der Beschichtungsdicke und der erwarteten Lebensdauer: In neutralen Bodenumgebungen im Binnenland behält eine Zinkbeschichtung mit 275 g/m² typischerweise die strukturelle Integrität bei10-20 Jahre; In Küstengebieten kann die Lebensdauer einer gleichwertigen Beschichtung um verkürzt sein5-12 Jahre. Wenn der Einkäufer in den Ausschreibungsunterlagen nur „feuerverzinkt“ schreibt, ohne Beschichtungsgewichtsnormen anzugeben, besteht ein echtes Risiko, dass Lieferanten substituieren60-80 g/m²galvanisch verzinkte Produkte – der Leistungsunterschied zwischen beiden bei Salzsprühtests kann groß sein5-8 mal. 2.3 Qualitätsprüfknoten: Von Materialzertifikaten bis zur physischen Überprüfung Ein verantwortungsbewusster Lieferant von Verteidigungsbarrieren sollte in der Lage sein, diese bereitzustellenMaterialtestberichte (MTRs)Dabei geht es um die chemische Zusammensetzung und die mechanischen Eigenschaften des Stahls. Aber das ist nur der Ausgangspunkt. Vor dem Versand sollten mindestens die folgenden physischen Inspektionen durchgeführt werden: Beschichtungsdicke: Verwenden Sie ein magnetisches Dickenmessgerät, um an verschiedenen Bereichen der Gitterplatte (Schweißpunkte, Gittermitte, Kanten) zu messen, den Durchschnitt zu bilden und den Minimalwert aufzuzeichnen.Haftung: Führen Sie Biegetests an verzinkten Gitterplatten durch (normalerweise 180°-Biegung um einen Dorn), um festzustellen, ob die Zinkbeschichtung abblättert.Dimensionsüberprüfung: Panel-Diagonalfehler, Höhentoleranz, Passungsspiel der Steckverbinder.Daten zum Salzsprühtest: Zeit bis zum ersten Rost gemäß ASTM B117-Standards; Labordaten für Qualitätsprodukte reichen typischerweise von480-1000 Stunden. III. Installationspraxis: Feldentscheidungen vom Entladen bis zum Spannen 3.1 Entladen und Entfalten: Die Reihenfolge bestimmt die Effizienz Verteidigungsbarrieren werden typischerweise als transportiertgefaltete Einheiten, jeweils mit einer unabhängigen Geotextilauskleidung (falls beim Kauf ausgewählt). Die erste kritische Entscheidung beim Entladen istob das Transportfahrzeug auf festem, ebenem Untergrund abgestellt ist– Dies ist kein Schritt, der übersprungen werden kann. Sobald das Umreifungsband von einer gefalteten Barriereeinheit gelöst wird, entsteht eine seitliche Federkraft. Unebener Boden kann dazu führen, dass das Gerät umkippt und Quetschgefahren in der Nähe von Personen entstehen. Auch der Zusammenhang zwischen Entfaltungsrichtung und Einbaurichtung verdient Beachtung. Wenn die Barriere zur Straßensperrung oder zum linearen Schutz verwendet wird, sollte die Kopf-Heck-Ausrichtung beim Beladen im Voraus geplant werden: Stellen Sie beim Einbau vom vorderen Ende der Fahrtrichtung sicher, dass die erste aus dem Transportfahrzeug entladene Einheit das „männliche“ Ende der Barriere ist usw., und vermeiden Sie so die Notwendigkeit, die Einheiten vor Ort zu drehen. 3.2 Verbindung und Verankerung: Details bestimmen die Kontinuität der Barriere DerStecker-BuchseDie Gestaltung von Verteidigungsbarrieren ist der Schlüssel zur Gewährleistung eines kontinuierlichen Schutzes. Beim Vor-Ort-Anschluss wird jedes nachfolgende Gerät über den Anschluss des vorangehenden Geräts gehoben, zunächst durch Eigengewicht und Führungsstrukturen eingerastet und schließlich durch Einstecken des Verbindungsstifts verriegelt. Ein oft übersehenes Detail:Eine zweite umfassende Inspektion der Verbindungsstifte sollte nach der ersten Positionierung der gesamten Sperrlinie durchgeführt werden, um sicherzustellen, dass jedes Gelenk vollständig sitzt und jeder Stift vorhanden ist. Für feste Barrieren, die Widerstandsfähigkeit gegen Fahrzeugaufprall erfordern, gilt dieVerankerungsmethodewirkt sich direkt darauf aus, ob Stoßbelastungen effektiv auf das Fundament übertragen werden können. Typischerweise werden Asphaltoberflächen verwendetAnkerstangen vom Typ D7(30 mm Durchmesser, 500 mm Länge), mit kontrollierten Bohrlochdurchmessern28-32mm. Die Köpfe der Ankerstangen müssen bündig mit der Basis der Barriere abschließen; Vorstehende Ankerköpfe bieten nicht nur keine effektive Verankerung, sondern werden auch zu Stolperfallen. Betonfundamente erfordern chemische Anker oder vorab eingebettete Bolzen, und die Aushärtezeit von Epoxidharz muss sich strikt an die Herstellerangaben halten. IV. Anwendungsfallstudien: Von Überschwemmungsgebieten zu Grenzlinien 4.1 Hochwasserschutz im Notfall: Geschwindigkeit und Zuverlässigkeit in Einklang bringen In Szenarien zur Notfallwassereindämmung in Überschwemmungsgebieten liegt die zentrale Wettbewerbsfähigkeit einer Verteidigungsbarriere darindie Dauer des Schutzes, der pro Zeiteinheit bereitgestellt werden kann. Ein referenzierbarer Datenpunkt stammt aus tatsächlichen Projektdatensätzen:Ein Zwei-Personen-Team schloss die Errichtung der 120 Meter langen Barriere noch vor Einbruch der Dunkelheit ab. Diese Effizienz hängt von drei Bedingungen ab: dem Gewicht der Barriereeinheit im Bereich der manuellen Handhabung, der Maschenweite, die ein schnelles Befüllen ermöglicht, und Verbindungsstrukturen, die ohne Spezialwerkzeuge betätigbar sind. Hochwasserszenarien stellen andere Anforderungen an Beschichtungen als trockene Umgebungen. Längeres Schlamm-Wasser-Eintauchen und Nass-Trocken-Wechsel beschleunigen den Zinkverbrauch. Bei der Auswahl der Produkte sollten solche mit Beschichtungsgewichten Vorrang haben≥ 400 g/m², und Geotextil sollte auf der Außenseite des Füllmaterials verlegt werden, um den Verlust feiner Partikel zu reduzieren. 4.2 Militär und Grenzschutz: Die Logik geschichteter Hindernisse Verteidigungsbarrieren in militärischen Anwendungen treten selten als einzelne Barrierenkonfiguration auf. Die Operation zur Verstärkung der Grenzbarrieren zwischen den USA und Mexiko im Jahr 2025 zeigte eine typische Schichtkonfiguration:eine 18-Fuß-Primärbarriere + eine 30-Fuß-Sekundärbarriere, mit ca50 Meterzwischen ihnen. An der primären Barriere schweißten die Ingenieure zur Montage Halterungen aus technischen Pfählen andrei Schichten Ziehharmonikadraht und ein einzelner Strang Stacheldrahtin etwa 5 Fuß Entfernung von der Oberseite, wobei drei Lagen Ziehharmonikadraht auch den Boden in 2 Fuß Entfernung vom Boden blockieren. Die taktische Logik dieses Entwurfs ist: Jeder Überquerungsversuch stößt auf Hindernisse in mindestens zwei Höhenschichten, und die elastischen Eigenschaften von Ziehharmonikadraht machen es schwierig, Drahtschneidevorgänge zu verbergen. Bemerkenswerter ist die adaptive Innovation während des Baus – als weiches Gelände die Annäherung schwerer Geräte verhinderte, verwendeten IngenieureZeltstangen und SeilsystemeDrahtgeflecht von der Spitze der Barriere aus zu spannen, was die technische Denkweise demonstriert, „die Mission mit den verfügbaren Mitteln vor Ort zu erfüllen“ beim Einsatz von Verteidigungsbarrieren. V. Objektive Bewertung: Einschränkungen und Wartungsanforderungen 5.1 Randbedingungen der Verteidigungsbarrieren Verteidigungsbarrieren sind keine universelle Lösung. Ihre Schutzleistung hängt stark davon abdie Qualität und Verdichtung des Füllmaterials. Locker gefüllter Sand setzt sich unter anhaltender hydraulischer Einwirkung allmählich ab und die Wasserhaltehöhe der Barriere kann sich dadurch verringern15-20 %über die Dauer eines einzelnen Hochwasserereignisses. Für den Aufprallschutz von Fahrzeugen müssen Abwehrbarrieren installiert werden„in der getesteten Konfiguration“; Jede Änderung (z. B. das Entfernen von Ankern oder das Ändern der Verbindungsmethoden) führt zum Erlöschen ihres Zertifizierungsstatus. Eine oft unterschätzte Einschränkung istSichtbehinderung. Sobald eine Verteidigungsbarriere gefüllt ist, wird sie zu einer völlig undurchsichtigen Mauer. In Szenarien, die eine kontinuierliche Perimeterüberwachung erfordern, stellt dies einen taktischen Nachteil dar – Gegner können die Barriere nutzen, um auf der einen Seite die Sichtlinie zu blockieren, während sie auf der anderen Seite Operationen durchführen. Daher werden Verteidigungsbarrieren typischerweise in Verbindung mit elektronischen Erkennungsgeräten (Vibrationssensoren, Glasfasersensoren) und nicht als Ersatz dafür verwendet. 5.2 Priorisierung der Wartung Die Wartung von Verteidigungsbarrieren erfordert keine komplexe Planung, aber Disziplin.Rechtzeitige Reparatur von Beschichtungsschädenist die kostengünstigste Wartungsmaßnahme. Kratzer oder Abschürfungen kleiner als2mmim Durchmesser kann lokal mit zinkhaltiger Farbe repariert werden; Größere Bereiche mit Beschichtungsverlust erfordern den Austausch von Gitterplatten, da der Opferschutzradius von Zink um Defekte herum begrenzt ist. Für gefüllte Barrieren,Setzungsüberwachung von Füllmaterialsollten in die Routineinspektionen integriert werden. Markieren Sie die anfängliche Fülllinie oben an der Barriere und beobachten Sie regelmäßig den Rückgang. Wenn die Abrechnung übersteigt10cmEs sind zusätzliche Füllungen und Verdichtungen erforderlich. Bei Küsteneinsätzenmindestens eine jährliche Nachmessung der Schichtdicke(an festen Referenzpunkten) können abnormale Korrosionszonen frühzeitig erkennen und Strukturversagen vermeiden.
Weitere Informationen
Jüngste Unternehmensnachrichten über Engineering Resilience: The Technical Guide to Hot-Dip Galvanized Gabion Systems in der modernen zivilen Infrastruktur
2026/09/30
Technische Leitfaden für feuerverzinkte Gabionensysteme in moderner ziviler Infrastruktur In der Geotechnik und Erosionsschutz sind strukturelle Ausfälle selten auf mangelnde Masse zurückzuführen; sie sind auf Materialdegradation unter Umweltbelastung zurückzuführen. Für Erdbewegungen und Uferbefestigungen bietet die Spezifikation einer feuerverzinkten Gabione einen ausgewogenen Kompromiss zwischen struktureller Duktilität, hydraulischer Permeabilität und langfristiger Korrosionsbeständigkeit. Im Gegensatz zu starren Betonstützmauern, die anfällig für Risse bei unterschiedlichen Setzungen sind, bilden verzinkte Drahtgitter-Gabionen eine flexible, monolithische Schwerkraftmasse, die sich im Laufe der Zeit konsolidiert. Um jedoch eine geplante Lebensdauer von 30 bis 50 Jahren zu erreichen, ist eine strikte Einhaltung der metallurgischen Beschichtungsstandards, automatisierter Drahtwebprotokolle und rigoroser Installationspraktiken vor Ort erforderlich. Technische Grundlagen: Metallurgie und internationale Standards Eine feuerverzinkte Gabione besteht aus einem doppelt verdrehten Sechseckdrahtgeflecht (typischerweise mit einer Maschenweite von 8x10 cm oder 6x8 cm) oder einem geschweißten Drahtgeflecht, das zu unterteilten rechteckigen Körben zusammengebaut und vor Ort mit sauberem, nicht abbaubarem Gestein gefüllt wird. Die Schutzintegrität des Systems beruht vollständig auf der metallurgischen Verbindung zwischen dem kohlenstoffarmen Stahlkern und der opfernden Zinkschicht.   +----------------------------------------------------+ | Gesteinsfüllung: Basalt, Granit oder Kalkstein | | Porosität: 30% - 40% (Durchlässig, gut entwässert) | +----------------------------------------------------+ | +----------------------------------------------------+ | Gitterdraht: Kohlenstoffarmer Stahlkern (BS EN 10218-2) | | Zugfestigkeit: 350 bis 500 N/mm² | +----------------------------------------------------+ | +----------------------------------------------------+ | Beschichtung: Feuerverzinktes Reinzink (BS EN 10244-2 Klasse A)| | Gewicht: 245 bis 290 g/m² (Opfernder Schutz) | +----------------------------------------------------+ Geltende internationale Standards ASTM A975: Standard Spezifikation für doppelt verdrehte Sechseckgeflecht-Gabionen und Flussmatratzen. Legt Grundanforderungen für Drahtdurchmesser, Verzurzvorgänge und mechanische Zugprüfungen fest. BS EN 10244-2 (Klasse A): Definiert Zinkbeschichtungsgewichte. Für Standard-Gitterdrähte von 2,7 mm bis 3,0 mm muss die minimale Zinkdichte 245 g/m² bis 275 g/m² erreichen, um ein schnelles Passivierungsversagen zu verhindern. BS EN 10223-3: Spezifiziert die geometrische Toleranz und die Mindestanzahl von 2,5 Windungen für die Doppelzwirnwebart, um ein Aufrollen unter punktuellen Zugbelastungen zu verhindern. Herstellungsprozess und Qualitätssicherung Die Herstellung einer hochspezifizierten feuerverzinkten Gabione umfasst thermische Drahtbehandlung, kontinuierliches Feuerverzinken, präzises automatisiertes Weben und zerstörende Prüfungen. Drahtziehen und Feuerverzinken Der Prozess beginnt mit kohlenstoffarmen Stahlwalzdraht (SAE 1006 / 1008).   Kaltziehverfahren: Der Stahldraht wird durch eine Reihe von Hartlegierungsformen kaltgezogen, um den präzisen Zielendurchmesser (typischerweise 2,7 mm für Gitterdraht, 3,4 mm für Randdraht und 2,2 mm für Bindedraht) zu erreichen, während die Zugfestigkeit zwischen 350 N/mm² und 500 N/mm² beibehalten wird. Oberflächenbehandlung: Der gezogene Stahldraht wird kontinuierlich durch einen sauren Tauchbeschichtungstank geleitet, um Eisenoxide zu entfernen, und tritt dann in einen Ammoniumchlorid-Flussmitteltank ein, um Oxidationsreaktionen vor dem Eintauchen zu verhindern. Zinktauchbeschichtung: Der Stahldraht durchläuft einen Tank mit geschmolzenem Zink bei einer Temperatur von etwa 450°C (842°F). Während dieses Prozesses bildet sich eine Eisen-Zink-Legierungsschicht (einschließlich γ-, δ- und ζ-Phasen), und eine äußere Schicht aus hochduktilem reinem Zink (η-Phase) wird bedeckt. Stickstoffabwischen der Form wird verwendet, um den ausgehenden Stahldraht zu messen und die Konsistenz der Umfangs-Beschichtungsdicke zu gewährleisten. Weben und Fertigung In der Weberei verweben die schweren automatischen Webstuhlrahmen parallele Stahldrähte durch einen kontinuierlichen 720-Grad-Doppelzwirnprozess. Doppelzwirngeometrie: Der Doppelzwirnmechanismus stellt sicher, dass, wenn ein einzelner Strang während des Steineinschlags abreißt, die strukturelle Entwirrung innerhalb dieser spezifischen sechseckigen Zelle gestoppt wird. Randmechanik: Die rohen Schnittkanten des Gitters werden sicher um schwerere Umfangsränder (Randdrähte) gewickelt. In Massenproduktionslinien wickeln automatisierte Wickelmaschinen den Gitterdraht durch mindestens 2,5 Windungen um den Randkern, um ein lokales Herausziehen bei struktureller Biegung zu vermeiden. Membranen und Verpackung: Interne Trennwände (Membranen) werden in 1-Meter-Abständen entlang der Länge befestigt, um die Steineinwanderung zu kontrollieren. Körbe werden flach gefaltet und hydraulisch zu Versandseinheiten gebündelt. Testparameter Standard-Benchmark Inspektionsmethode Zugfestigkeit 350 - 500 N/mm2 Universelle Prüfmaschine (UTM) Axialzug Zinkbeschichtungsgewicht > 245 g/m2 (für 2,7mm Draht) Gravimetrische Abstreifmethode (ASTM A90) Beschichtungshaftung Kein Abblättern/Abplatzen unter Fingerreibung Draht um einen Dorn wickeln (4X Drahtdurchmesser) Gitterzugfestigkeit > 35 kN/m Querkraft Geklemmter Abschnitt Zugrahmen Feldimplementierung und Montagearbeiten Selbst vollständig zertifizierte Materialien können vorzeitig versagen, wenn bei der Montage vor Ort grundlegende geotechnische Regeln ignoriert werden.   +---------------------------------------------+ | Schritt 1: Fundamentausgrabung & Verdichtung (95%) | +---------------------------------------------+ | +---------------------------------------------+ | Schritt 2: Korbentfaltung & Verzurrdraht/Ringe| +---------------------------------------------+ | +---------------------------------------------+ | Schritt 3: Geschichtete Steinfüllung (1/3 Lagen) | +---------------------------------------------+ | +---------------------------------------------+ | Schritt 4: Interne Querstrebenhaken | +---------------------------------------------+ | +---------------------------------------------+ | Schritt 5: Mechanische Spannung & Deckelverzurrung | +---------------------------------------------+ Installations-Best Practices Fundamentvorbereitung: Graben Sie die Fundamentbank bis zum tragfähigen Untergrund aus. Verdichten Sie den Untergrund auf mindestens 95 % der Standard-Proctor-Dichte. Legen Sie eine nicht gewebte, nadelfilzende Geotextilie (mindestens 200 g/m²) hinter und unter den Korbfußabdruck, um ein Unterspülen des Untergrunds zu verhindern und gleichzeitig das Wasser durchzulassen. Aufstellung: Entfalten Sie gefaltete Einheiten auf hartem, flachem Boden. Ziehen Sie Seiten-, End- und Membranpaneele vertikal hoch. Sichern Sie alle vertikalen Kanten mit hochfesten verzinkten C-Ringen (Pneu-Nail-Typ) in nominalen Abständen von 100 mm bis 150 mm oder mit einem durchgehenden Spiral-Verzurrdraht, der abwechselnd einzelne und doppelte Schlaufen durch jede Gitterzelle führt. Steinbefüllung: Verwenden Sie harten, dauerhaften Stein (Basalt, Granit oder dichten Kalkstein) mit Korngrößen zwischen 100 mm und 200 mm. Vermeiden Sie Steine, die bei Frost-Tau-Zyklen leicht zerfallen, oder kalkhaltige Kreiden. Füllen Sie die Struktur in drei gleiche Lagen (ca. 330 mm pro Lage für eine 1 Meter tiefe Einheit). Interne Verstrebung: Installieren Sie in jeder Drittel-Etappe Querstreben, die die Vorder- und Rückseitenpaneele verbinden. Dies verhindert, dass die Vorderseite unter dem Steindruck nach außen wölbt. Flache, glatte Steine sollten von Hand gegen freiliegende Flächen gelegt werden, um das Hohlraumvolumen zu minimieren und eine saubere, gleichmäßige Wandfläche zu schaffen. Feldanwendungen und technische Kompromisse Primäre Anwendungsszenarien Flussschutzeinrichtungen: Im Gegensatz zu undurchlässigen Spundwänden dissipieren durchlässige Steinmatratzen hydraulische kinetische Energie und erhalten die Grundwasserkontinuität. Im Laufe der Zeit füllen sich die Zwischenräume mit Schlick, wodurch einheimische Wurzeln die Steinmatrix an Ort und Stelle verankern. Straßenböschungsstützwände: Für Einschnittböschungen entlang von Verkehrswegen tolerieren gestufte Gabioneneinheiten geringfügige Bodenbewegungen ohne Abscherung. Durchlass-Flügelwände und Energiedissipatoren: Dauerhafte Ballastrückhaltung hält reißenden Schuttströmen besser stand als unbewehrter Spritzbeton.   TYPISCHER SCHWERKRAFT-STÜTZWAND-QUERSCHNITT Zurückgehaltene Erdmasse (Hinterfüllung) | v [ Geotextil-Membran ] | +----+-------------------+
Weitere Informationen
Jüngste Unternehmensnachrichten über H
2026/09/24
H
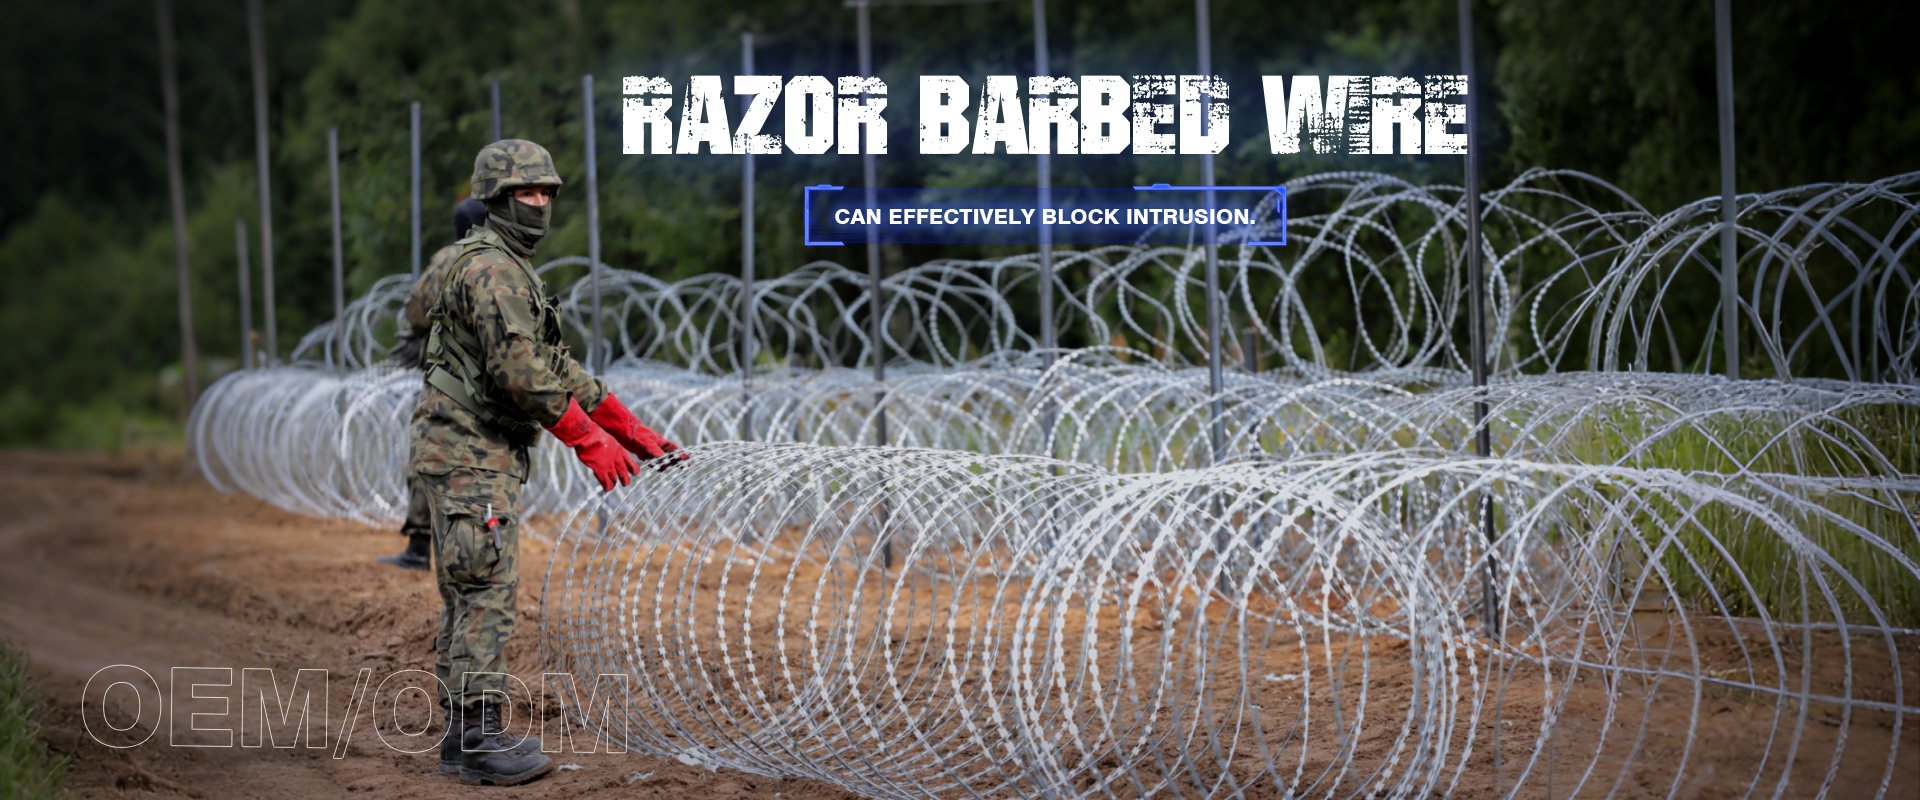
Hochsicherheitsumfangschutz: Ingenieurwissenschaftliche Erkenntnisse zur Fertigung von Razor Wire und Feldanwendungen Im modernen physischen Sicherheitsdesign,RasierschnurEs bleibt eine der wirksamsten mechanischen Abschreckungsmittel gegen unbefugte Einbrüche.Die durchbohrten Stahlblätter kombinieren eine scharfe psychologische Abschreckung mit einem hochwiderstandsfähigen Kerndraht, der standardmäßigen manuellen Schneidwerkzeugen widersteht.. Die Konstruktion einer unnachgiebigen Barriere erfordert ein Gleichgewicht zwischen metallurgischer Integrität, kontinuierlichen Fertigungstoleranzen und strukturell soliden Einsatzmethoden. 1Herstellungsprozess: Metallurgie, Stamping und Kaltklemmen Die Herstellung von industriellem Stacheldrahtband ist ein kontinuierlicher Kaltformprozess, bei dem Materialmüdigkeit und Beschichtungskontinuität die Lebensdauer des Produkts bestimmen.   Verzinkte/Edelstahlspule ──> Hochgeschwindigkeits-Drosseln ──> Kontinuierliches Klemmen um Kerndraht ──> Spiralwickeln und Klippen Hochgeschwindigkeits-Blattstempel Der Prozess beginnt mit kaltgewalzten Stahlspulen.in der Regel warmverzinkter Stahl nach ASTM A653 / EN 10346 (mit Zinkbeschichtungen von 60 g/m2 bis über 275 g/m2) oder austenitischer Edelstahl (AISI 304 / 316). Schwere mechanische Stanzpressen (60 bis 100 Tonnen Kapazität) speisen den Streifen durch mehrstufige progressive Formungen. Der Streifen wird mit einer Geschwindigkeit von mehr als 300 Schlägen pro Minute in definierte Klingenprofile, insbesondere BTO-10, BTO-22 oder längliche CBT-65-Muster, gestempelt. Die Abstandsbereitschaft muss innerhalb von Mikrometern kalibriert werden: Eine übermäßige Abstandsbereitschaft führt zu starken Burrs, die die anschließende Umschließphase stören.Während eine unzureichende Abfertigung zu vorzeitiger Abnutzung und Mikrokrecken entlang des Klingenhalses führt. Kontinuierliche Kaltklemmung (Kernverstärkung) Nackt gestempeltem Band fehlt es an struktureller Steifigkeit und kann mit einfachen Zinnschnitten geschnitten werden.Das Band wird mechanisch um einen hochkohlenstoffhaltigen Stahlstrang (normalerweise 2Durchmesser von 0,5 mm, Zugfestigkeit 1400~1600 MPa). Das gestempelte Band und der Kerndraht kommen in eine kontinuierliche Profilmaschine. Speziell angefertigte Rollen falten das Band fest um den Drahtkern und klemmen es an seiner Zentralachse an. Die Präzisionswerkzeuge sorgen dafür, dass der Kremp unter Spannung keine axialen Rutsche verursacht und gleichzeitig Schäden an der schützenden Zink- oder passivierten Schicht des Stahls vermieden werden. Concertina-Klippen und Qualitätsprüfung Ein Ein-Spule-Draht erweitert sich zu einer einfachen Helix, die Eindringlinge leicht trennen können. Angrenzende Spiralschleifen werden an gleich weit entfernten Punkten mit schweren pneumatischen Schneidpistolen verbunden. Standardkonfigurationen verwenden 3 oder 5 Klemmen pro Spiralschleife, wodurch bei Ausdehnung ein ineinandergreifender, diamantenförmiger Concertina-Zylinder entsteht. Qualitätssicherung (QA): Die Produktionschargen werden einer Salzsprühprüfung (ASTM B117) unterzogen, um die Korrosionsbeständigkeit zu überprüfen, sowie Zugprüfungen am Kerndraht.und Strip-Peel-Widerstandsprüfung, um zu gewährleisten, dass das Klingenband nicht gewaltsam vom Kern getrennt werden kann. 2Strukturelle Ausrüstung und Feldinstallation Die Handhabung und Spannung von Concertina-Spulen erfordert spezielle Sicherheitsprotokolle und eine starre Strukturunterstützung, um eine langfristige Stabilität ohne Absacken zu gewährleisten.   [Stützposten mit Y-Begrenzung] ────> [Gelenkdraht (3-4mm) ] ────> [Geschnittenen Razor Wire Coils] PPE und Handhabungsprotokolle Standardhandschuhe aus geteiltem Rindleder bieten einen vernachlässigbaren Schutz vor verstärkten Schlagblättern.mit einem Durchmesser von mehr als 20 mm,Die Handhabung erfordert einen festen Griffdruck auf die zentrale Draht­Achse und nicht auf die Klingenprofile. Mechanische Erektionsrichtlinien Integration der Klammern: Warmverzinkte V- oder Y-Bräcke werden in Abständen von höchstens 3,0 m an bestehenden Zaunpfosten oder Mauermauern befestigt. Anspannung des Leitdrahtes: Hochdruckfähige galvanisierte Leitungen (3,0 mm bis 4,0 mm) werden durch die Klammeröffnungen mit Ratschenschienen oder Drehschnallen gezogen.Diese Leitungen tragen die toten Last und Windlast der Barriere. Kontrollierte Spulenerweiterung: Concertina-Spulen müssen in Paaren auf ihre Nennlänge ausgebaut werden (z. B. ist eine Standard-Spulenrolle mit einem Durchmesser von 450 mm so konstruiert, dass sie 8 bis 10 lineare Meter abdeckt).Überdehnung verringert den Außendurchmesser, schmälert das visuelle Profil und eröffnet Lücken, die die Anti-Klettereffizienz beeinträchtigen. Anbindung mit Schnürdraht: Die Concertina-Schleifen werden alle 1,0 m mit schwerem Schnalldraht aus Edelstahl oder galvanisierten Schweinengürteln an die oberen und unteren Leitungsdrähte gebunden.
Weitere Informationen